リフローとフローの違いが求められる理由
1 はじめに
プリント基板製造において「リフロー(リフローはんだ)」と「フロー(フローはんだ)」は、実装方式を語るうえで必ず登場する重要なキーワードです。どちらも電子部品を基板に固定し、電気的・機械的に接続するためのはんだ付け方法ですが、その工程・適用部品・設計思想は大きく異なります。
実装方式の選定を誤ると、はんだ不良や部品破損、さらには量産後の市場トラブルにつながる恐れがあります。本記事では、プリント基板製造のリフローとフローの違いを詳しく解説します。
2 リフロー(リフローはんだ)とは何か
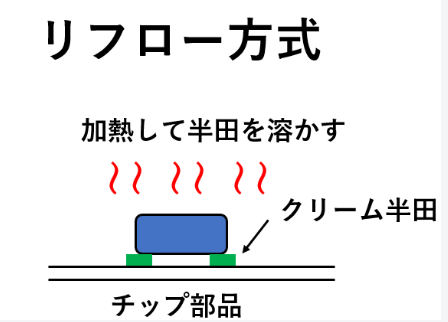
リフローはんだとは、はんだペーストを印刷した基板上に部品を搭載し、加熱炉(リフロー炉)で再溶融させることで接合を行う実装方式です。主に表面実装技術(SMT:Surface Mount Technology)で用いられ、現在の電子機器製造における標準的な方法となっています。
2-1. リフローはんだの基本原理
リフローはんだでは、あらかじめ基板のランド上にはんだ粉末とフラックスを混合したはんだペーストを印刷します。その上にチップ部品やICを搭載し、リフロー炉内で段階的に加熱します。
加熱により、
- フラックスが活性化
- はんだ粉末が溶融
- 表面張力によって部品が自己整列
といった現象が起こり、ランドと部品端子が安定して接合されます。表面張力を利用した自己位置補正効果が、リフローはんだの大きな特徴です。
(参考) https://ana-dig.com/board_mounting/#toc2
2-2. リフロー実装が主流となった理由
リフロー実装が主流となった背景には、電子機器の進化があります。
- 小型・軽量・高機能化への対応
スマートフォンやウェアラブル機器など、限られた基板面積に多くの部品を実装する必要が生じた。 - 高密度・微細ピッチ実装が可能
QFP、BGA、CSPなどの微細端子部品に対応できる。 - 自動化による品質安定とコスト低減
印刷・搭載・加熱がライン化され、人手作業を大幅に削減できる。
これらの理由から、量産電子機器ではリフローはんだが標準技術として定着しました。
2-3. リフローはんだの主な適用部品
リフローはんだは、以下のような**表面実装部品(SMT部品)**に適用されます。
チップ抵抗・チップコンデンサ
IC(QFP、BGA、CSP、QFNなど)
小型コネクタ、モジュール部品
特に多ピン・微細ピッチ部品では、リフローはんだ以外の方法は現実的でないケースも多くあります。
3 リフローはんだの工程について
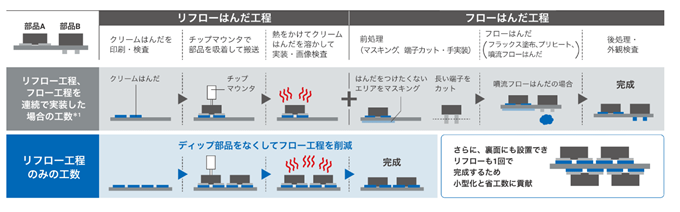
リフローはんだは、複数の精密工程によって品質が決まります。各工程の管理が、最終的な接合信頼性に直結します。
3-1. はんだペースト印刷工程
メタルマスクを用いて、基板ランド上にはんだペーストを印刷します。この工程では、
- 印刷量
- 印刷位置
- ペースト形状
が重要で、過不足やズレはブリッジ・ボイド・未接合の原因となります。マスク開口設計と印刷条件の最適化が不可欠です。
3-2. 部品搭載工程(マウンタ)
高速・高精度のマウンタによって部品を搭載します。搭載精度は後工程であるリフロー品質に大きく影響しますが、多少の位置ズレはリフロー時の表面張力で補正されます。
3-3. リフロー炉と温度プロファイル
リフロー炉では、
- 予熱
- 昇温
- 溶融(ピーク)
- 冷却
という温度プロファイルを制御します。温度が低すぎると未溶融、高すぎると部品劣化やはんだボイドが発生します。
特に鉛フリーはんだでは、適正プロファイル管理が品質を左右します。
3-4. 冷却工程と接合品質
冷却工程では、はんだの結晶構造が形成されます。冷却速度が速すぎるとクラック、遅すぎると強度低下の原因となるため、安定した冷却制御が求められます。
(参考) https://components.omron.com/jp-ja/fresh-on-the-board/202406-solutions
4 リフローはんだのメリット・デメリット
4-1. リフローはんだのメリット
リフローはんだのメリットは、単に「微細実装ができる」という点にとどまらず、設計・製造・品質の各側面で総合的な優位性を持っています。
① 微細・高密度実装が可能
スルーホールを減らせるため、基板面積を有効活用できる
チップ部品の小型化(0402、0201サイズなど)に対応可能
QFP・QFN・BGA・CSPといった多ピン・微細ピッチICを実装できる
② 表面張力による自己補正で高歩留まり
- はんだ溶融時の表面張力により、部品がランド中心に引き寄せられる
- マウンタ搭載時の微小な位置ズレを自動補正できる
- 人的バラつきが少なく、量産時の歩留まりが安定する
③ 自動化による品質安定と量産性
- はんだ印刷・部品搭載・加熱が完全ライン化できる
- 作業者スキルに依存せず、品質の再現性が高い
- 大量生産時のコスト低減・納期短縮に寄与
④ 設計自由度が高い(多層・高配線密度)
- 表面実装中心のため、多層基板・高配線密度設計に適している
- 配線引き回しの自由度が高く、高速信号・高周波設計にも対応しやすい
- 小型・軽量製品の設計が可能となる
4-2. リフローはんだのデメリット
一方で、リフローはんだには明確な注意点もあり、設計段階での理解不足が品質トラブルにつながることがあります。
① 設備・立ち上げコストが高い
- リフロー炉、印刷機、マウンタなど高額な設備投資が必要
- 新製品立ち上げ時には、条件出し・プロファイル調整に工数がかかる
- 少量多品種生産ではコストメリットが出にくい場合がある
② 温度ストレスによる部品劣化リスク
- 鉛フリーはんだでは**高温プロファイル(230℃前後)**が必要熱に弱い部品では、
- クラック
- 内部接合劣化
- 特性変化 が発生する可能性がある
- 部品耐熱ランクの事前確認が不可欠
③ はんだペースト管理・保管が難しい
- 冷蔵保管・使用期限管理が必要
- 温度戻し不足や攪拌不良による印刷不良
- 金属含有率や粘度変化が品質に直結する
④ BGAなどは外観検査が困難
- 下面端子部品は、目視・外観検査では良否判断ができない
- X線検査や電気検査が前提となり、検査コストが増加
- ボイド・未接合が見逃されるリスクがある
4-3. リフローはんだを前提とした設計上の注意点
リフローはんだは高密度・高品質な実装を可能にする一方で、設計段階での配慮不足がそのまま量産不良につながりやすい方式でもあります。ここでは、設計者が必ず意識すべきポイントを項目ごとに詳しく解説します。
① ランド寸法・ソルダーレジスト設計の最適化
ランド設計は、リフローはんだ品質を左右する最重要要素です。
部品メーカー推奨ランド寸法を基本とする
ランドが大きすぎるとはんだ量過多
ブリッジ・ボイド発生
小さすぎると濡れ不足
接合強度低下
また、ソルダーレジスト設計も重要です。
- レジスト開口が狭すぎると濡れ不良
- 広すぎるとブリッジやはんだ拡散の原因
ランド+レジストを一体で最適化することが、安定した接合の前提条件となります。
② 熱容量差を考慮した部品配置(温度ムラ防止)
リフロー炉内では基板全体が同じ温度プロファイルを通過しますが、
- 大型部品
- 放熱パッド付きIC
- 多層基板エリア
などは、周囲と比べて温度上昇が遅れがちです。
その結果、
- 一部のみ未溶融
- 接合強度不足
- ボイド増加
といった不良が発生します。
設計段階では、
- 熱容量の大きい部品を集中させない
- 温度影響を受けやすい部品との距離を確保
- 放熱パッドのビア設計を最適化
といった温度ムラを生まない配置設計が重要です。
③ チップ立ち防止のための左右対称設計
チップ抵抗・チップコンデンサでは、マンハッタン現象(チップ立ち)が代表的な不良です。
主な原因は、
- 左右ランドのはんだ量差
- 温度上昇の時間差
- ランド形状の非対称
これを防ぐためには、
- 左右対称のランド形状
- 均一なソルダーレジスト開口
- 熱影響が左右で変わらない部品配置
が不可欠です。設計段階での対称性確保が、実装不良防止の近道となります。
④ BGA採用時の検査方法(X線)の事前検討
BGA・CSPなどの下面端子部品は、外観検査では接合状態を確認できません。
そのため、
- X線検査の実施可否
- ボイド許容基準
- 不良時のリワーク可否
を設計段階で決めておく必要があります。
また、
- パッド設計
- ソルダーレジスト方式(NSMD/SMD)
も検査性・信頼性に大きく影響します。
⑤ フロー工程との混載時は工程分離を前提に設計
SMT部品とTHT部品が混在する基板では、
- SMT部品:リフローはんだ
- THT部品:フローはんだ or 選択はんだ
と工程を分けるのが一般的です。
この場合、
- リフロー後にフロー工程を通す際の耐熱性
- 下面SMT部品へのはんだ再溶融リスク
- マスキングや工程順の制約
を設計段階で考慮しなければなりません。
工程分離を前提にした部品配置・基板設計が、量産トラブル回避につながります。
5 フロー(フローはんだ)とは何か
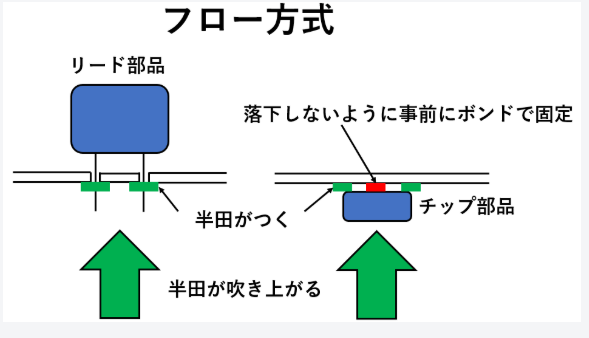
フローはんだとは、溶融したはんだを基板下面に流し当てることで、部品リードとはんだ付けを行う実装方式です。主にスルーホール実装(THT:Through Hole Technology)で用いられ、長年にわたり電子機器製造を支えてきました。
基板上に部品を挿入した後、基板を搬送しながら溶けたはんだ槽の上を通過させることで、穴を通したリードとランドを一括ではんだ付けします。量産性が高く、接合強度にも優れることから、現在でも特定用途で重要な役割を担っています。
(参考) https://ana-dig.com/board_mounting/#toc2
5-1. フローはんだの基本原理
フローはんだの工程は、主に以下の流れで構成されます。
- フラックス塗布
基板下面にフラックスを塗布し、酸化膜の除去やはんだ濡れ性を向上させます。 - 予熱(プリヒート)
基板全体を加熱し、急激な温度変化による基板反りや部品ダメージを防止します。同時にフラックスを活性化させる役割もあります。 - はんだ噴流(はんだ付け)
溶融はんだ槽からポンプでくみ上げたはんだを噴流させ、基板下面に接触させます。これにより、スルーホール内に毛細管現象で溶融はんだが吸い上げられ、リードとランドが接合されます。 - 冷却
はんだが凝固し、電気的・機械的に安定した接合部が形成されます。
この方式の特徴は、一度の工程で多数のリードを同時にはんだ付けできる点にあります。
スルーホール部品においては、接合強度が高く、振動や衝撃にも強い接合が得られます。
5-2. フローはんだが使われてきた背景
フローはんだは、電子機器が大量生産され始めた時代から主流となった実装方式です。その背景には、以下のような理由があります。
スルーホール部品が主流だった
抵抗、コンデンサ、トランジスタ、コネクタなど、リードを穴に通す部品が長く標準であったため、フローはんだとの相性が非常に良かった。
量産性と作業効率の高さ
手はんだに比べ、均一品質で大量の基板を短時間に処理できるため、家電・産業機器・通信機器などの量産に適していました。
高い接合信頼性
スルーホール内まで確実にはんだが回り込むため、機械的強度が高く、長期信頼性が求められる製品に向いていました。
一方で、電子機器の小型化・高密度化が進むにつれ、表面実装部品(SMT)が主流となり、現在ではリフローはんだが中心となっています。それでも、フローはんだは特定用途では今なお不可欠な技術として残っています。
5-3. フローはんだの主な適用部品
フローはんだが主に用いられる部品は、以下のようなスルーホール部品です。
- 抵抗・コンデンサ(リードタイプ)
機械的保持力が必要な箇所や、高電圧・大電流用途で使用されます。 - コネクタ類
挿抜力や外部応力が加わるため、はんだ接合部に強度が求められる部品です。 - 大型部品・重量部品
トランス、リレー、電源部品など、表面実装では固定が難しい部品に適しています。 - 車載・産業機器向け部品
振動・温度変化が厳しい環境下では、スルーホール+フローはんだによる高信頼接合が採用されることがあります。
近年では、SMT部品とTHT部品が混在する基板も多く、
- SMT部品:リフローはんだ
- THT部品:フローはんだ(または選択はんだ)
といった実装方式の使い分けが一般的になっています。
6 フローはんだの工程について
フローはんだは、複数の工程を連続的に行うことで、安定したはんだ接合を実現します。各工程は独立しているようでいて相互に影響し合っており、どれか一つが不適切でも接合不良につながります。ここでは代表的な工程とその役割を解説します。
6-1. フラックス塗布工程の役割
フラックス塗布工程は、フローはんだにおいて最も重要な前処理工程の一つです。フラックスには以下の役割があります。
- ランドや部品リード表面の酸化膜を除去する
- はんだの濡れ性を向上させる
- はんだ付け中の再酸化を防止する
塗布方式には、フォーム方式、スプレー方式、ジェット方式などがあり、基板サイズや部品密度によって使い分けられます。フラックス量が多すぎると残渣による絶縁不良や外観不良の原因となり、少なすぎると濡れ不良や未接合が発生します。そのため、適正量の管理が品質を大きく左右します。
6-2. 予熱工程と温度管理
予熱工程では、基板全体を徐々に加熱します。この工程の目的は以下の通りです。
- 急激な温度変化による基板反り・クラック防止
- フラックスを活性化させ、効果を最大化
- はんだ槽通過時の温度差を小さくする
一般的に基板表面温度は100〜130℃程度まで昇温させます。温度が低すぎるとフラックスが十分に活性化せず、高すぎるとフラックス劣化や部品ダメージにつながります。
特に多層基板や熱容量の大きい部品が実装されている場合、基板表裏・部品ごとの温度差管理が重要になります。
6-3. はんだ槽通過による接合プロセス
予熱後、基板は溶融はんだ槽の上を通過します。はんだはポンプによって噴流(ウェーブ)状に持ち上げられ、基板下面に接触します。
このとき、スルーホール内部には毛細管現象によって溶融はんだが吸い上げられ、部品リードとランドの間に充填されます。適切な条件下では、
- 十分なフィレット形成
- ボイドの少ない接合
- 均一なはんだ厚
が得られます。
一方で、条件が不適切な場合には、ブリッジ、つらら(はんだ垂れ)、未充填などの不良が発生するため、はんだ温度・搬送速度・噴流形状の最適化が不可欠です。
6-4. 冷却工程と接合信頼性
はんだ付け後は、自然冷却または強制冷却によってはんだを凝固させます。冷却工程では、
- 結晶構造の安定化
- クラック発生リスクの低減
- 接合部の機械的強度確保
といった点が重要です。
急冷しすぎると内部応力が増大し、逆に冷却が遅すぎると粗大結晶が形成され、信頼性が低下する場合があります。適切な冷却プロファイル管理が長期信頼性に直結します。
7 フローはんだのメリット・デメリット
フローはんだは万能な方式ではありません。特性を正しく理解した上で、用途に応じた採用判断が重要です。
7-1. フローはんだのメリット
スルーホール部品の接合強度が高い
リードが基板を貫通するため、振動・衝撃に強い接合が可能。
一括処理による高い量産性
多数の部品を同時にはんだ付けでき、生産効率が高い。
長年の実績による安定した技術
工程ノウハウが蓄積されており、品質管理が行いやすい。
7-2. フローはんだのデメリット
- 高密度実装に不向き
微細ピッチ部品や狭ピッチ基板ではブリッジが発生しやすい。 - SMT部品との混載が難しい場合がある
下面SMT部品があると、はんだ落下や再溶融のリスクが生じる。 - 設計制約が多い
部品配置やランド設計に配慮が必要。
7-3. フローはんだを前提とした設計上の注意点
フローはんだを採用する場合、設計段階から以下の点を考慮する必要があります。
- はんだ流れ方向を考慮した部品配置
- ブリッジ防止のためのランド間隔・スルーホール径設計
- 不要なはんだ付着を防ぐソルダーレジスト設計
- SMT部品との混載時は選択はんだや工程分離の検討
これらを事前に考慮することで、量産時の不良発生を大幅に抑制できます。
8 フローとリフローの違いを比較
フローはんだとリフローはんだは、同じ「はんだ付け」でありながら、適した用途・設計思想・製造条件が大きく異なります。ここでは、方式選定で特に重要となる観点ごとに違いを整理します。
8-1. 対応部品の違い
フローはんだ
スルーホール部品(THT)が中心。コネクタ、トランス、リレーなど、機械的強度が求められる部品に適する。
リフローはんだ
表面実装部品(SMT)が中心。チップ部品、微細ピッチIC、BGAなど高密度実装向け。
部品形態そのものが方式選定を左右するため、回路設計初期での部品選択が最重要となります。
8-2. 実装密度と微細対応力の違い
- フローはんだ:
- スルーホール占有により配線自由度が下がる
- 微細ピッチには不向き
- リフローはんだ:
- 高密度・多層基板に対応
- 0201サイズやBGAなど微細実装が可能
小型化・高機能化が求められる製品では、リフローが前提条件となるケースが多い。
8-3. 品質安定性の違い
- フローはんだ:
- 条件依存性が高く、部品配置・はんだ流れ方向の影響を受けやすい
- 接合強度は高いが、ブリッジ等のリスクあり
- リフローはんだ:
- 温度プロファイル管理により再現性が高い
- 自動化によりロット間ばらつきが小さい
品質の再現性重視ならリフロー、機械的強度重視ならフローという考え方が基本。
8-4. コスト構造の違い
- フローはんだ:
- 設備コストは比較的低い
- 人手工程が残りやすく、量産では人件費が影響
- リフローはんだ:
- 初期設備投資は高い
- 量産時は自動化により単価低減しやすい
生産数量・製品ライフに応じたトータルコスト評価が重要。
9 フローとリフローを併用する混載基板
9-1. 混載基板とは何か
混載基板とは、SMT部品とTHT部品が同一基板上に実装された基板を指します。現実の製品では、機能・強度・コストの都合から混載構成が一般的です。
9-2. 実装順序の基本
一般的な実装順は以下の通りです。
- SMT部品をリフローはんだで実装
- THT部品を挿入
- フローはんだまたは選択はんだで接合
逆順は、SMT部品の再溶融・脱落リスクが高いため基本的に避けます。
9-3. 混載実装での注意点
- 下面SMT部品の耐熱性確認
- マスキング・工程分離の可否
- 部品高さ・配置制約
混載基板は設計と製造のすり合わせ不足が不良につながりやすいため、早期相談が重要。
10 設計者・発注者が理解すべき実装方式選定のポイント
10-1. 設計初期段階での判断
- 部品形態(SMT/THT)の選定
- 将来の量産数量・拡張性
- 製品寿命を見据えた方式決定
回路設計完了後の方式変更は、大きな手戻りコストを生む。
10-2. 基板仕様と製造制約
- 層数・板厚・表面処理
- 使用はんだ(鉛フリー等)
- 設備対応可否
「設計上できる」ことと「量産できる」ことは別である点に注意。
10-3. 製造現場との連携
- DFM(製造性設計)レビューの実施
- 試作段階での条件フィードバック
- 不良事例の設計反映
製造を知る設計者、設計を理解する製造が品質を支える。
11 まとめ
フローはんだとリフローはんだは、優劣ではなく役割の異なる実装技術です。
- 高密度・自動化・再現性を重視するならリフロー
- 機械的強度・特定用途にはフロー
そして多くの製品では、両者を適切に使い分け、あるいは併用することが現実解となります。
実装方式は「製造工程の話」ではなく、設計品質・コスト・納期を左右する重要な設計要素です。設計初期から製造現場と連携し、最適な方式を選定することが、トラブルのない量産と高品質製品への近道となります。
お問い合わせはこちらからお気軽にどうぞ
HSETでは、お客様からのお問い合わせをいつでも受け付けております。
製品に関するご質問、ご相談、お見積もりのご依頼など、どんな些細なことでもお気軽にご連絡ください。
開発や試作、量産まで幅広くサポートしております。
下記のお問い合わせフォームに、必要事項をご記入のうえ、ご連絡ください。
担当者より折り返しご連絡させていただきます。
お問い合わせフォーム
- 会社名・お名前
- メールアドレス・お電話番号
- 住所
- 件名(任意)
- お問い合わせ内容
お急ぎの場合や、メールが届かない場合は、下記までお電話にてご連絡いただけますと幸いです。
📞 (代表)050-3159-9535
✉ /
皆さまとのご縁を、心よりお待ちしております。
フローパレット設計・製作の依頼を検討している方へ
対応範囲や依頼時の確認事項は、フローパレット設計・製作のサービスページでご確認いただけます。
フローパレット設計・製作の対応範囲・依頼について見る